在风电塔筒制造中,尺寸精度的重要性早在首段筒体组装前就已凸显。数十米长的大型钢制筒节需实现精准对接,但卷板、焊接与吊运带来的椭圆度、锥度及局部变形无可避免。若仅依据标称 CAD 数据定位焊接构件,偏差层层累积后,往往在总装阶段造成成本高昂的返工,成为行业普遍痛点。 专注于计量驱动生产支持的欧洲工程企业 PROram,在服务塔筒制造商 E-Towers 时,就直面这一难题。他们借助Leica激光跟踪
在风电塔筒制造中,尺寸精度的重要性早在首段筒体组装前就已凸显。数十米长的大型钢制筒节需实现精准对接,但卷板、焊接与吊运带来的椭圆度、锥度及局部变形无可避免。若仅依据标称 CAD 数据定位焊接构件,偏差层层累积后,往往在总装阶段造成成本高昂的返工,成为行业普遍痛点。
专注于计量驱动生产支持的欧洲工程企业 PROram,在服务塔筒制造商 E-Towers 时,就直面这一难题。他们借助Leica激光跟踪仪的大尺寸高精度测量能力,搭建了一套全新的工作流程 —— 让划线、标记与校验全部以筒体真实几何形态为基准,而非理想化的图纸模型,把质量控制做在首道焊接之前。
以真实几何为基准源头控偏差
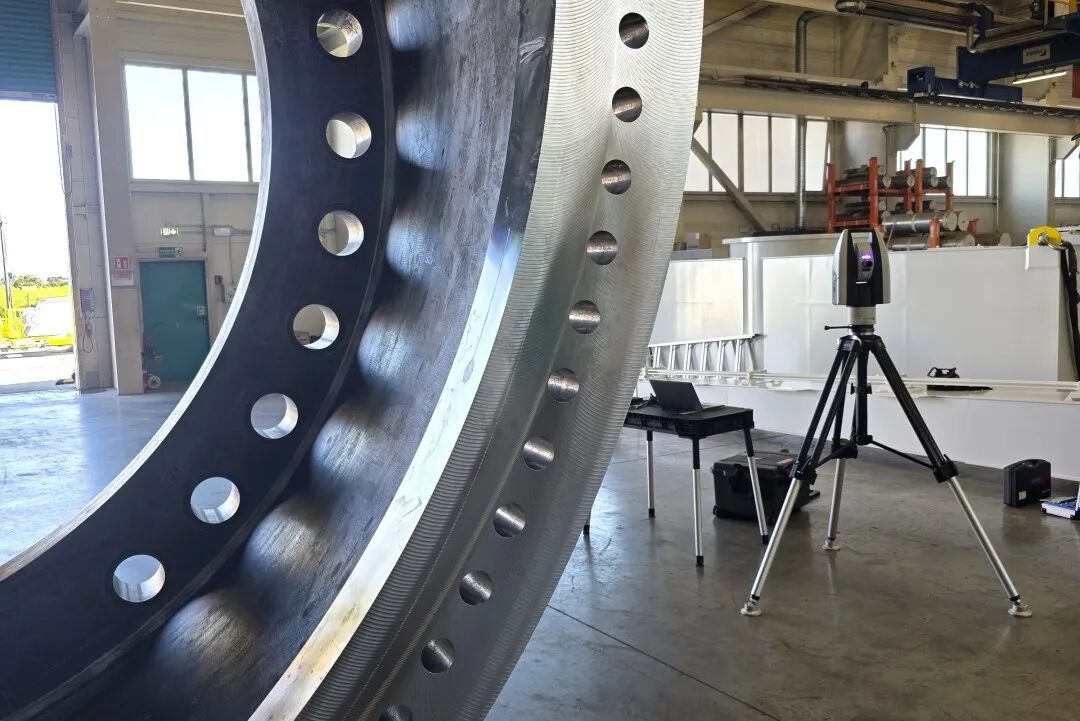
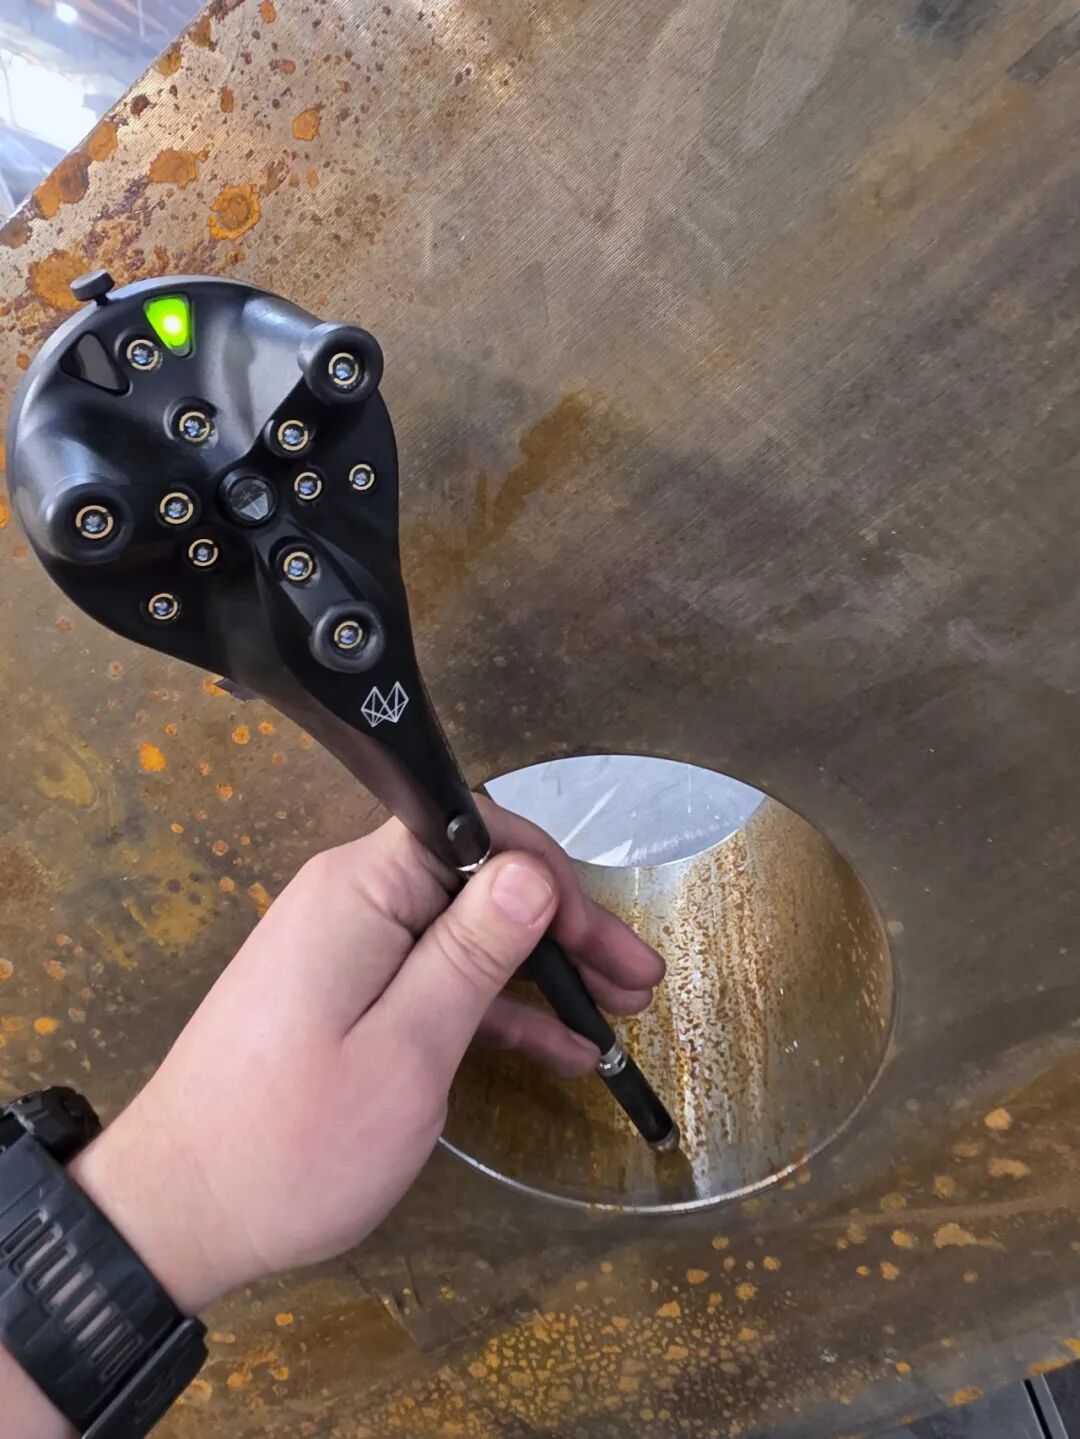
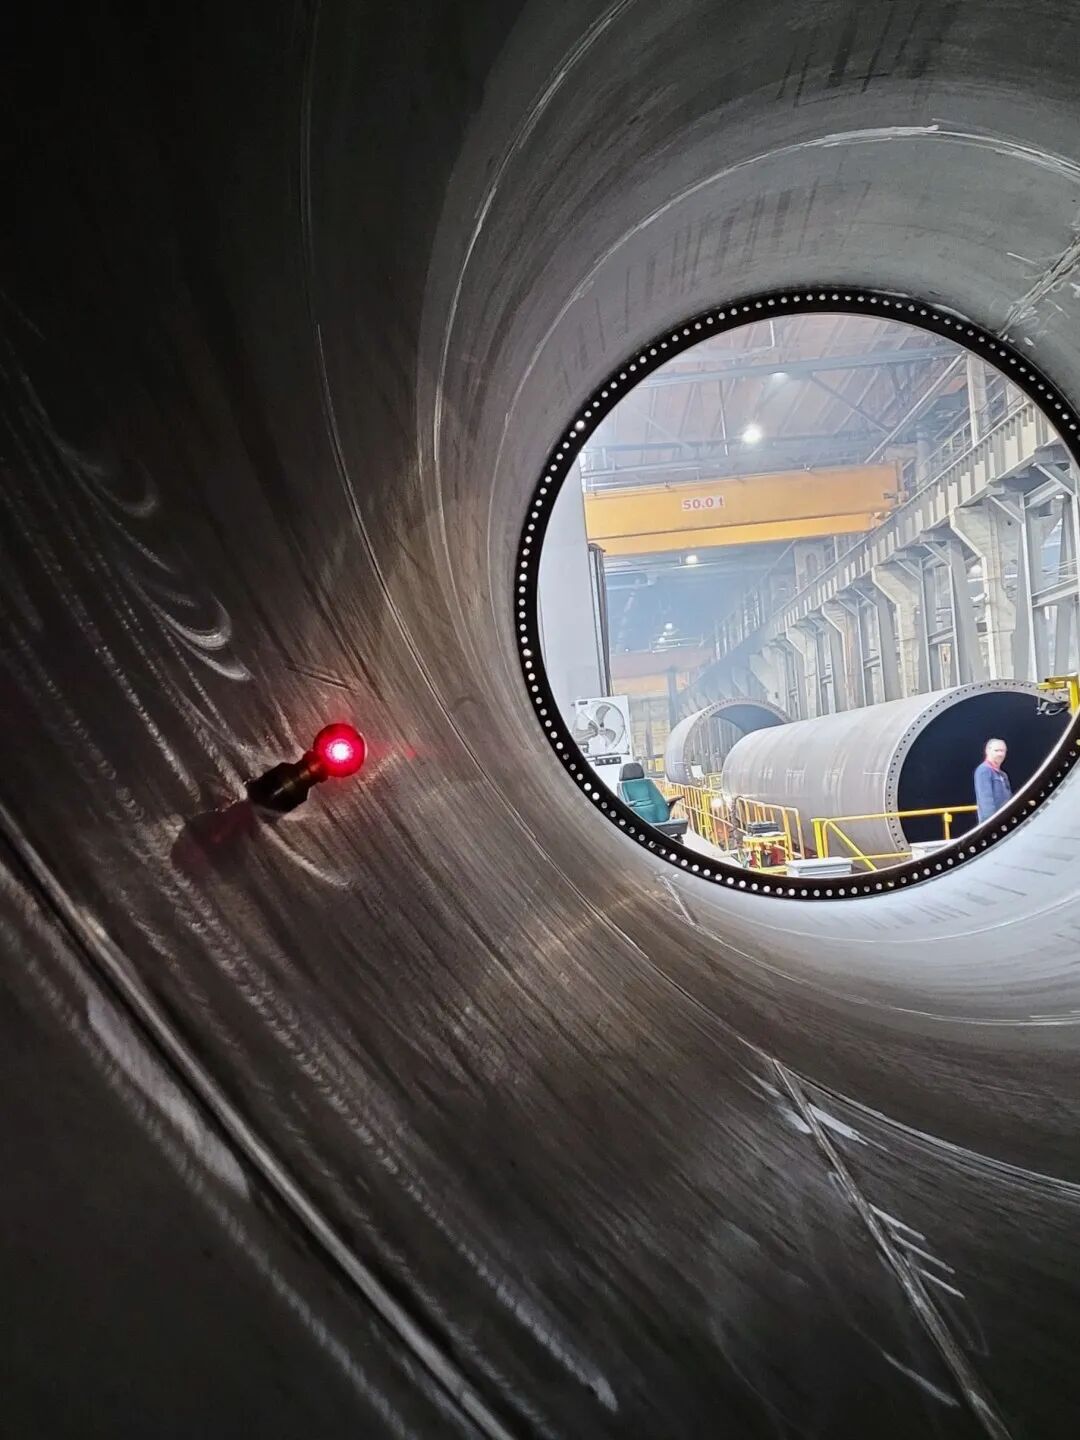
这套 “质量前置” 的方案核心,是先在实体工件上建立可靠的实际基准。作业团队借助 Leica AT500激光跟踪仪测量整段筒体的几何外形,计算出塔筒段的真实主轴线,再精准测量两端法兰平面,以此构建出实际生产的参考坐标系。随后将标称 CAD 模型匹配转换至该实测坐标系,搭配Leica B-Probe plus手持测头,直接在钢材表面标记出支架、平台、导向件等所有焊接构件的定位点。工件转入定位焊工序前,还可当场完成最终偏差复核。
相比于传统 “按图划线、焊后返修” 的模式,这套思路让焊接位置完全贴合筒体的实际形态,从根本上降低了后续筒节拼接的错位风险,把质量控制真正嵌入生产环节,而非作为事后补救步骤。
产能成本双优化数据说话
方案落地后,效果在实际项目中得到了直观验证。在代表性风电塔筒项目中,PROram 在完成整段筒体数十米范围内全几何尺寸测量的同时,可完成 90~100 个定位点的标记作业。该场景下角度控制精度达 ±0.014°(对应线偏差约 ±0.5mm),轴向公差稳定在 ±0.5mm,所有关键特性检测全部达标。
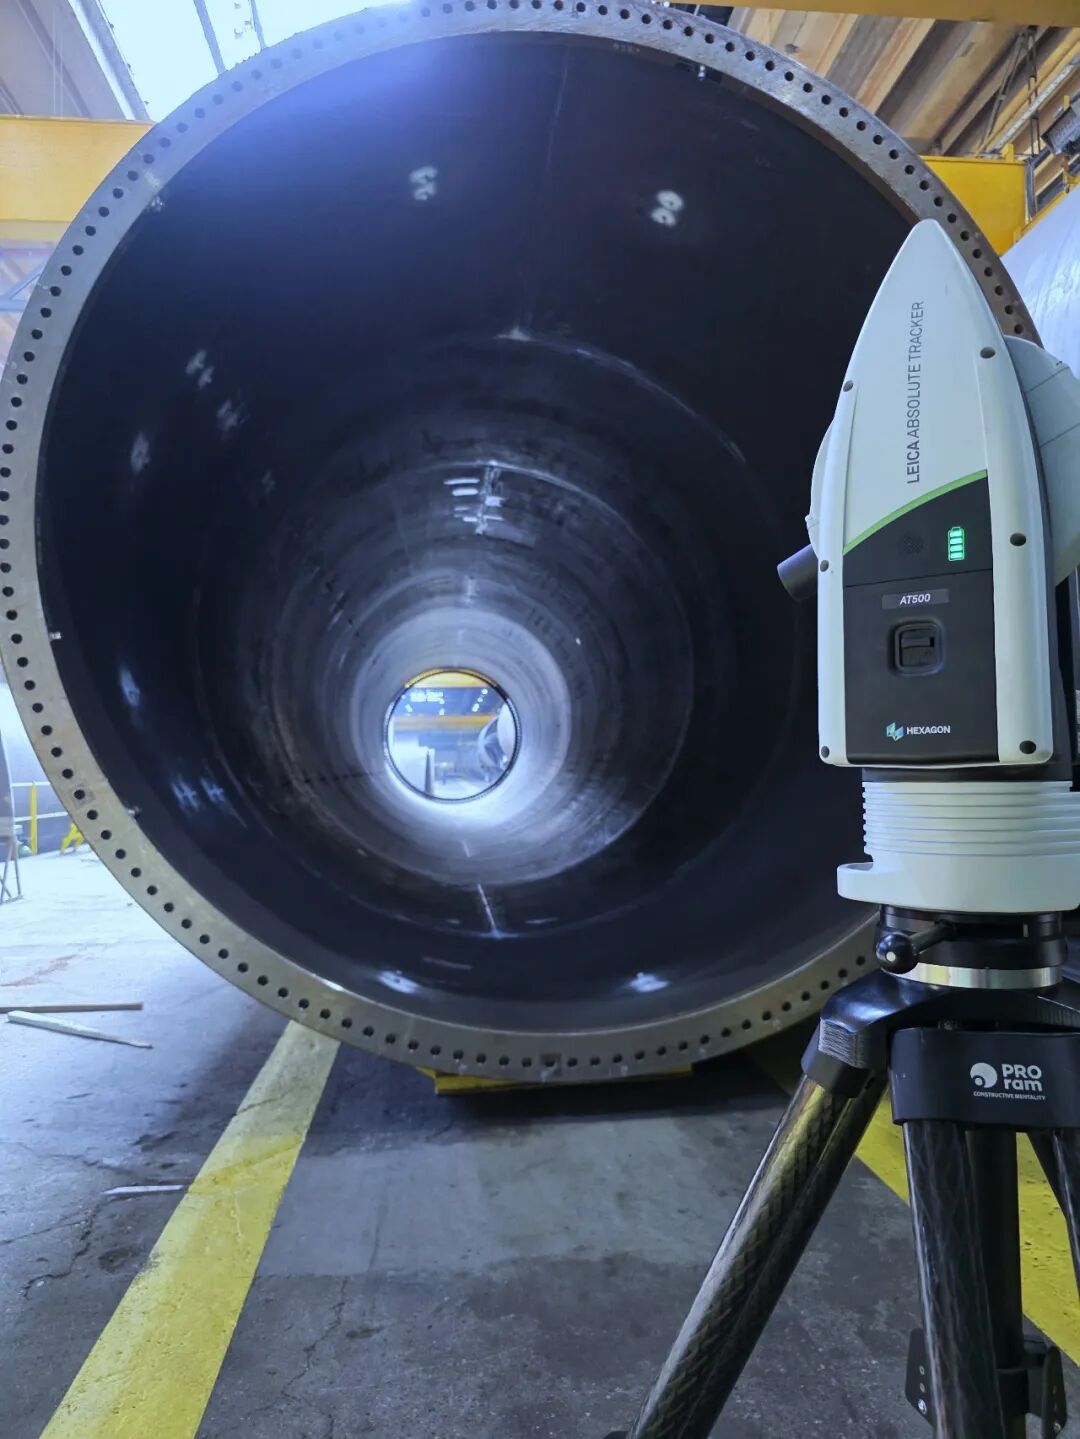
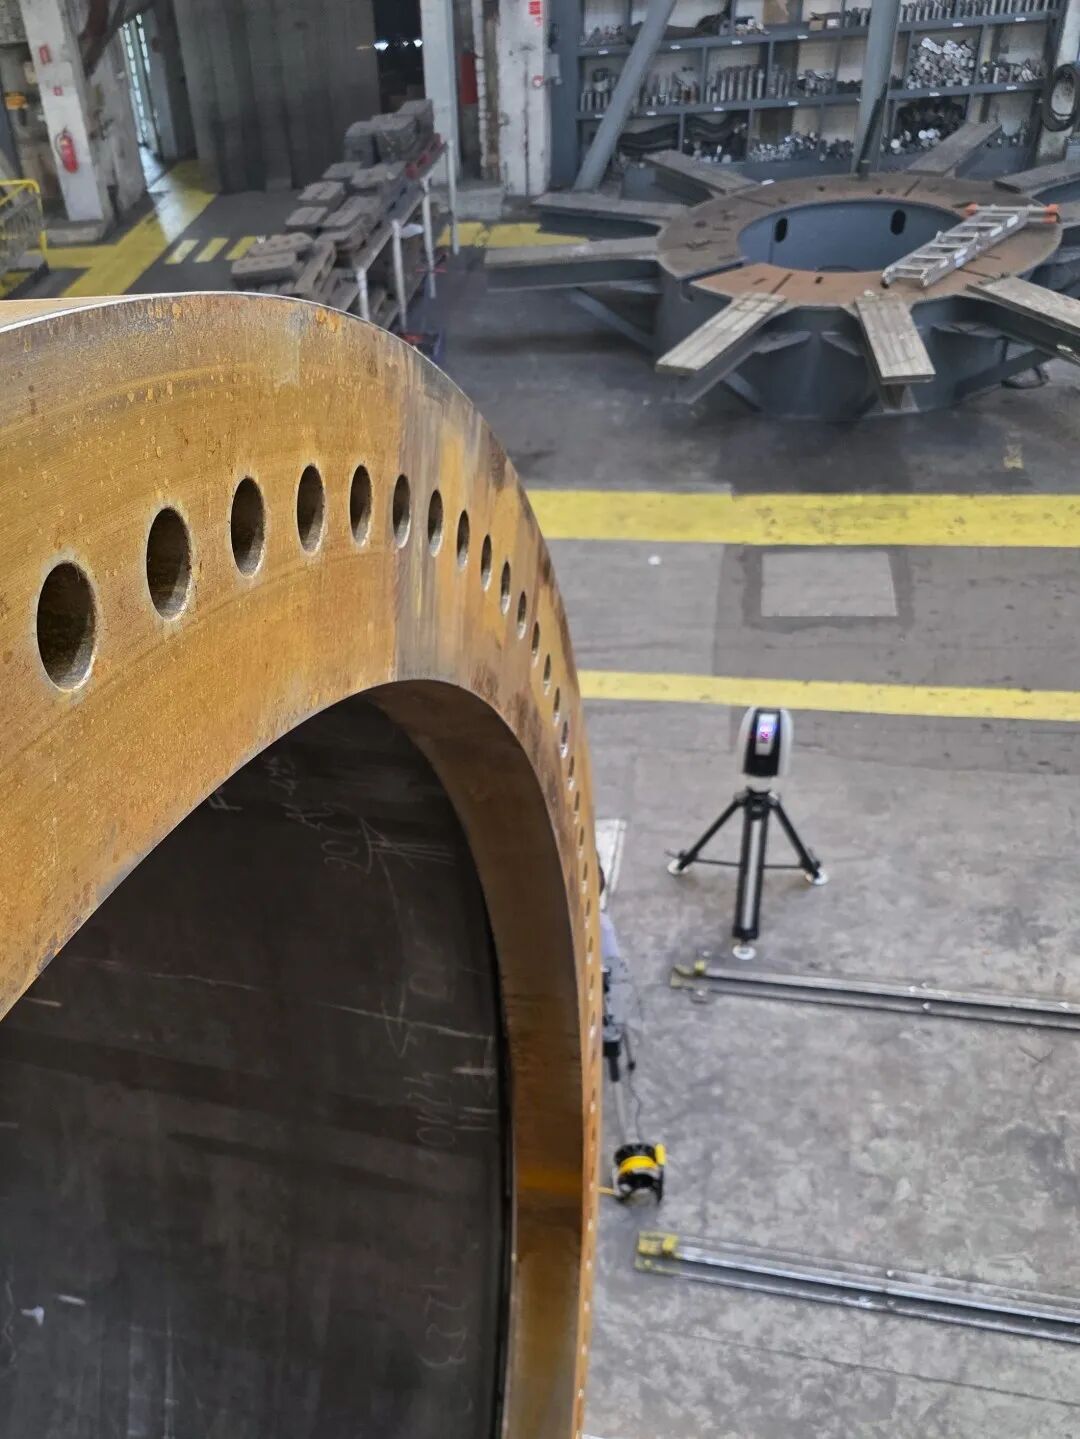
效率提升同样显著:从初始测量、划线标记、定位焊到出具检测报告,整套端到端流程的效率得到了大幅提升。自采用 Leica AT500激光跟踪仪以来,PROram 风电塔筒项目的测量吞吐量提升 40%,关键生产环节时长最高缩短 30%。工时节省叠加返工、补焊工作量的大幅减少,直接转化为经济效益:单段塔筒即可因避免返工与工期风险节省数千欧元,大规模量产下累计效益十分可观。
适配工业现场Leica 激光跟踪仪核心支撑
PROram 最终选定Leica AT500激光跟踪仪作为方案,核心原因是其对严苛工业环境的适配性。Leica AT500,具有电池供电、无线连接、快速部署等先进产品特性,搭配海克斯康专利 PowerLock 自动锁定技术,再加上Leica B-Probe plus手持测头等各种测量附件,让整套系统尤其适合大型钢结构内部的作业场景。
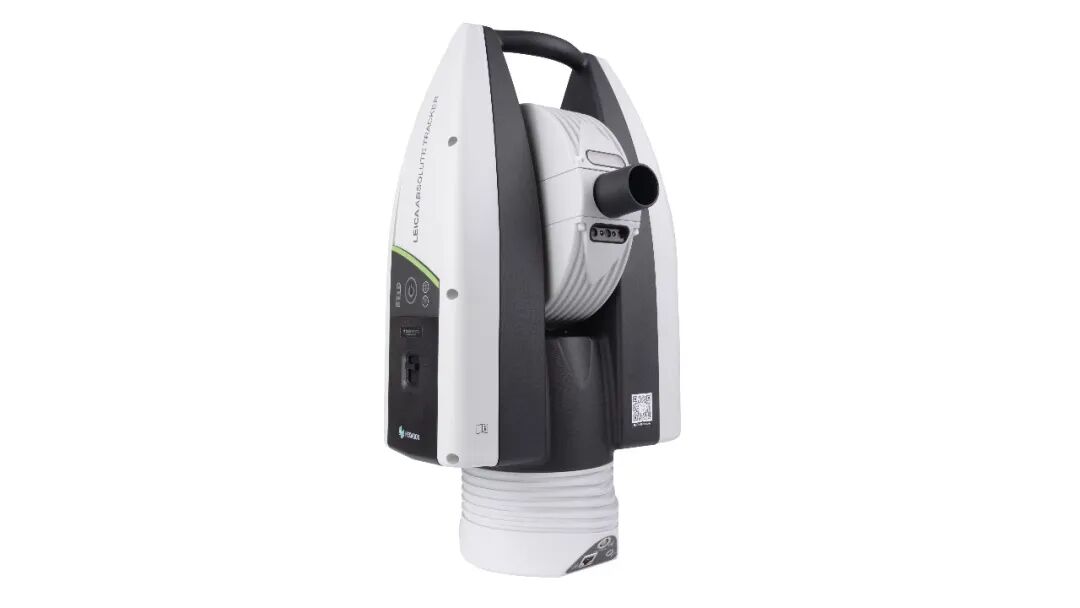
同时,Leica AT500 在保证高精度与高重复性的前提下,兼顾了便携性,让现场作业更快且不牺牲测量质量;设备还可无缝接入海克斯康产品生态,灵活支撑检测、划线、校验多类工作。如今 AT500 已在 PROram 的风电、海洋工程、重工业业务中常态化应用。
从实际几何出发、在首焊前锁定精度,PROram与Leica AT500激光跟踪仪的这套实践,本质上不是一次设备升级,而是一次制造逻辑的跃迁——将质量从“事后检验”前移至“过程内建”。选择 Leica激光跟踪仪,就是选择将品质刻进每一道流程。
在风电塔筒制造中,尺寸精度的重要性早在首段筒体组装前就已凸显。数十米长的大型钢制筒节需实现精准对接,但卷板、焊接与吊运带来的椭圆度、锥度及局部变形无可避免。若仅依据标称 CAD 数据定位焊接构件,偏差层层累积后,往往在总装阶段造成成本高昂的返工,成为行业普遍痛点。 专注于计量驱动生产支持的欧洲工程企业 PROram,在服务塔筒制造商 E-Towers 时,就直面这一难题。他们借助Leica激光跟踪
在风电塔筒制造中,尺寸精度的重要性早在首段筒体组装前就已凸显。数十米长的大型钢制筒节需实现精准对接,但卷板、焊接与吊运带来的椭圆度、锥度及局部变形无可避免。若仅依据标称 CAD 数据定位焊接构件,偏差层层累积后,往往在总装阶段造成成本高昂的返工,成为行业普遍痛点。
专注于计量驱动生产支持的欧洲工程企业 PROram,在服务塔筒制造商 E-Towers 时,就直面这一难题。他们借助Leica激光跟踪仪的大尺寸高精度测量能力,搭建了一套全新的工作流程 —— 让划线、标记与校验全部以筒体真实几何形态为基准,而非理想化的图纸模型,把质量控制做在首道焊接之前。
以真实几何为基准源头控偏差
这套 “质量前置” 的方案核心,是先在实体工件上建立可靠的实际基准。作业团队借助 Leica AT500激光跟踪仪测量整段筒体的几何外形,计算出塔筒段的真实主轴线,再精准测量两端法兰平面,以此构建出实际生产的参考坐标系。随后将标称 CAD 模型匹配转换至该实测坐标系,搭配Leica B-Probe plus手持测头,直接在钢材表面标记出支架、平台、导向件等所有焊接构件的定位点。工件转入定位焊工序前,还可当场完成最终偏差复核。
相比于传统 “按图划线、焊后返修” 的模式,这套思路让焊接位置完全贴合筒体的实际形态,从根本上降低了后续筒节拼接的错位风险,把质量控制真正嵌入生产环节,而非作为事后补救步骤。
产能成本双优化数据说话
方案落地后,效果在实际项目中得到了直观验证。在代表性风电塔筒项目中,PROram 在完成整段筒体数十米范围内全几何尺寸测量的同时,可完成 90~100 个定位点的标记作业。该场景下角度控制精度达 ±0.014°(对应线偏差约 ±0.5mm),轴向公差稳定在 ±0.5mm,所有关键特性检测全部达标。
效率提升同样显著:从初始测量、划线标记、定位焊到出具检测报告,整套端到端流程的效率得到了大幅提升。自采用 Leica AT500激光跟踪仪以来,PROram 风电塔筒项目的测量吞吐量提升 40%,关键生产环节时长最高缩短 30%。工时节省叠加返工、补焊工作量的大幅减少,直接转化为经济效益:单段塔筒即可因避免返工与工期风险节省数千欧元,大规模量产下累计效益十分可观。
适配工业现场Leica 激光跟踪仪核心支撑
PROram 最终选定Leica AT500激光跟踪仪作为方案,核心原因是其对严苛工业环境的适配性。Leica AT500,具有电池供电、无线连接、快速部署等先进产品特性,搭配海克斯康专利 PowerLock 自动锁定技术,再加上Leica B-Probe plus手持测头等各种测量附件,让整套系统尤其适合大型钢结构内部的作业场景。
同时,Leica AT500 在保证高精度与高重复性的前提下,兼顾了便携性,让现场作业更快且不牺牲测量质量;设备还可无缝接入海克斯康产品生态,灵活支撑检测、划线、校验多类工作。如今 AT500 已在 PROram 的风电、海洋工程、重工业业务中常态化应用。
从实际几何出发、在首焊前锁定精度,PROram与Leica AT500激光跟踪仪的这套实践,本质上不是一次设备升级,而是一次制造逻辑的跃迁——将质量从“事后检验”前移至“过程内建”。选择 Leica激光跟踪仪,就是选择将品质刻进每一道流程。