随着“双碳”目标下能源装备向高参数、大容量、长寿命方向加速演进,汽轮机作为电厂核心装备,其制造装配与检修精度正面临前所未有的挑战。汽轮机结构庞大、内部遮挡严重、测量空间跨越十余米,传统测量手段难以兼顾高精度与现场灵活部署。 海克斯康Leica绝对激光跟踪仪,专为大尺寸精密测量设计,以微米级精度、大空间测量能力与全面测量手段,为汽轮机从研发验证到现场安装检修的全流程提供可靠的精密测量解决方案,赋能能
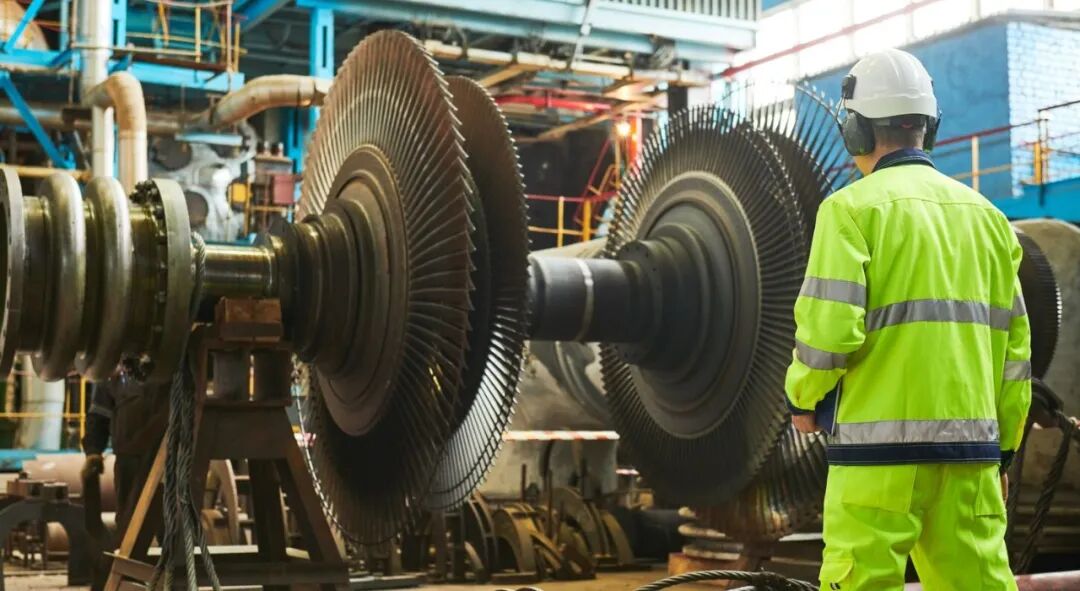
随着“双碳”目标下能源装备向高参数、大容量、长寿命方向加速演进,汽轮机作为电厂核心装备,其制造装配与检修精度正面临前所未有的挑战。汽轮机结构庞大、内部遮挡严重、测量空间跨越十余米,传统测量手段难以兼顾高精度与现场灵活部署。
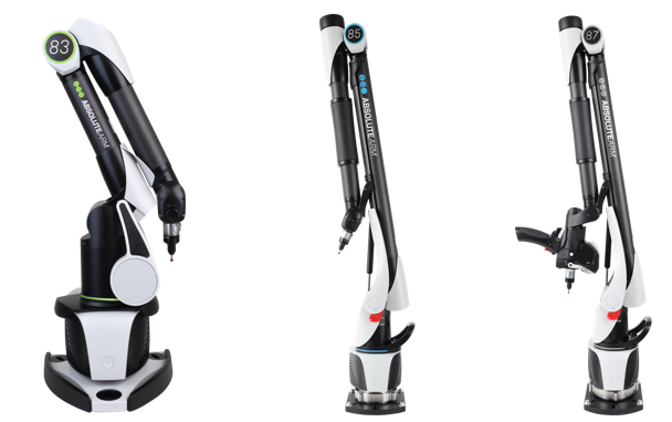
海克斯康Leica绝对激光跟踪仪,专为大尺寸精密测量设计,以微米级精度、大空间测量能力与全面测量手段,为汽轮机从研发验证到现场安装检修的全流程提供可靠的精密测量解决方案,赋能能源产业升级。
精密测量:汽轮机从研发到运维的精度底线
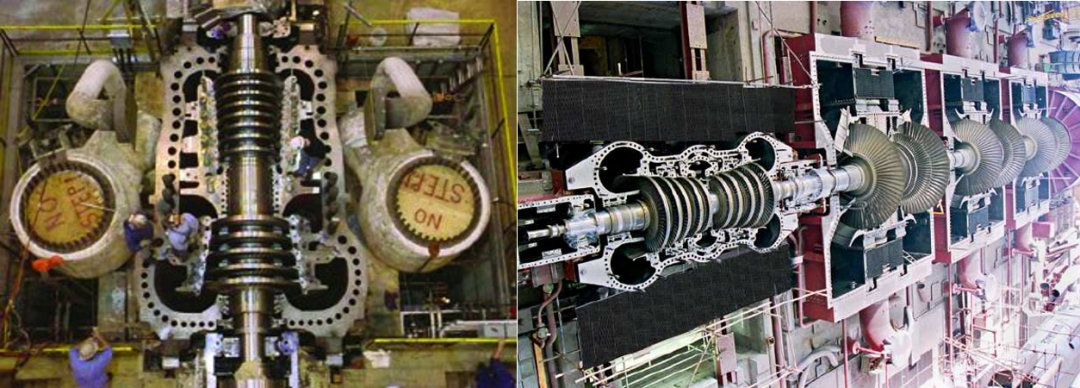
汽轮机是发电厂的核心动力设备,大型机组轴系长达上百米,单转子重上百吨,内部布满隔板、汽封和叶片,其关键部件的质量以及相对位置关系直接决定机组安全与效率。这种“大尺度+高精度+复杂遮挡”的组合,让传统测量手段在研发、生产、质检、安装等各个环节都面临系统性挑战。
· 研发阶段:汽轮机内部通流结构复杂,关键特征要在三维空间验证,但实物试装周期长、成本高,转子挠度靠理论计算又容易产生偏差,传统方法已无法满足研发验证的精度需求
· 生产质检阶段:通流间隙和汽封间隙需要严格控制,否则容易导致漏汽、效率下降等情况发生,可是间隙往往要拆缸、吊转子才能测,测得的状态和实际运行状态不一致,长期依赖操作人员的经验
· 现场安装与检修阶段:传统拉钢丝测量误差逐级放大,在上百米长的轴系上很难保证对中精度;检修阶段中内部遮挡严重,隐蔽特征难以复测,关键尺寸状态难以量化评估
全流程环节一旦出问题,轻则机组效率降低,重则振动超标、设备磨损甚至被迫停机。
研发验证:以数字装配替代实物试装
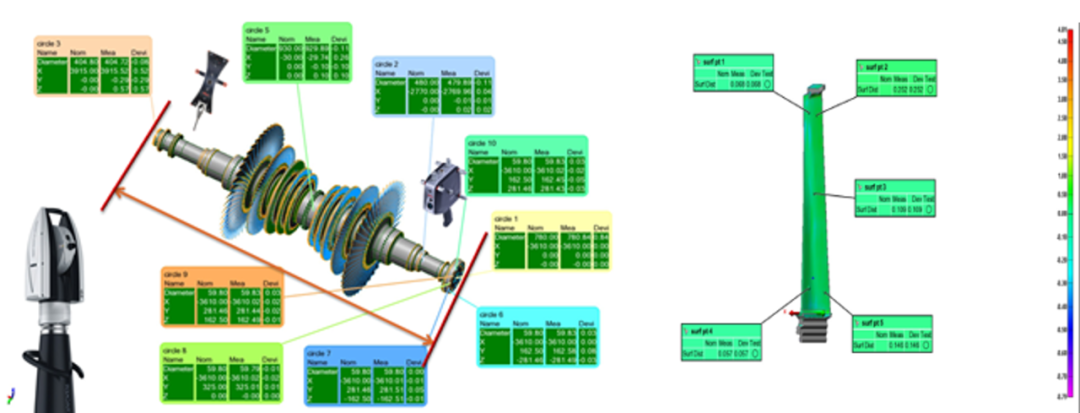
汽轮机研发阶段,设计模型能否顺利转化为实物,过去主要靠实物试装和经验判断,周期长、成本高。Leica绝对跟踪仪凭借最大320m范围的大空间测量能力、微米级精度和现场便携部署优势,可直接对转子挠度进行高精度实测,替代传统间接计算,数据更可靠。它还能在非安装状态下分别扫描转子和定子,提前计算汽封间隙,设计验证不再受装配进度制约。
借助T-Probe手持测头或AS1蓝光扫描仪,搭配转站技术进行多站点测量,激光跟踪仪可快速获取各部件三维数据,在SA专业测量软件中完成数字装配分析,在物理装配前判定装配质量,优化调度,减少返工。
生产质控:全实缸无转子通流间隙测量
在汽轮机生产制造环节,Leica绝对跟踪仪不仅广泛应用于各类零部件的质检,还可实现对汽缸合缸、转子未装状态下的精密测量。通过精确获取隔板、汽封体等关键部件的三维坐标,为最终运行状态下通流间隙的精确评估提供可靠依据,消除解体态与运行态的几何差异,使缸体与转子可独立交付,显著压缩总装周期。基于其大尺寸现场测量能力,设备兼容靶球测量、手持测头触测、手持扫描仪等上百种附件,不仅能实现隔板数字化找中,还可借助T-Probe手持测头完成隐藏点测量,精确采集汽封齿间隙等深孔、沟槽特征,搭配SA专业计量软件完成全尺寸检测和形位公差分析。
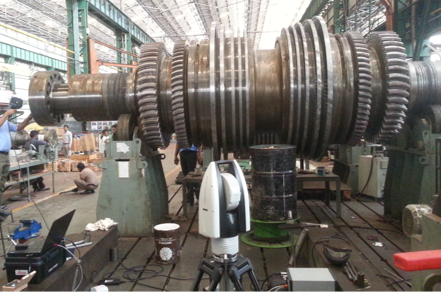
凭借IP54防护等级、电池供电、WiFi无线数据传输、PowerLock断光续接、最大测量直径320m、超宽工作温度范围等特性,Leica激光跟踪仪可在各种现场环境实现超大尺寸精密测量,全面解决汽轮机生产制造环节的质检难题。Leica AT960搭配AS1扫描仪可借助机器人自动化技术组成柔性自动化扫描方案,Leica ATS800、ATS600等机型还可借助直接扫描功能轻松实现自动化检测,满足各种零部件生产制造的在线、离线检测需求。
从轴系对中到现场复测: 激光跟踪仪守护安装精度
在汽轮机现场安装调试阶段,Leica绝对跟踪仪主要解决大尺度轴系对中、轴承箱抽真空下沉量、发电机气隙等测量难题。传统拉钢丝法受钢丝挠度和风力干扰,误差逐级放大;Leica激光跟踪仪大尺寸测量方案以统一三维控制网替代逐级传递的尺寸链,一次建立基准轴线,后续隔板套、汽封体、缸套中心线均直接相对基准计算,有效消除误差,提高安装精度,减少吊装次数,缩短工期。
Leica激光跟踪仪凭借优异的高精度现场测量性能,在后续检修阶段还可对轴系对中、通流间隙、隔板找中等关键状态进行复测,并借助T-Probe等附件采集汽封齿间隙等隐蔽特征,为修复和复装提供量化依据。
未来,海克斯康将持续深耕精密测量技术,为汽轮机及能源装备行业提供更完善的质量解决方案,助力客户提升品质竞争力,赋能能源产业升级。
随着“双碳”目标下能源装备向高参数、大容量、长寿命方向加速演进,汽轮机作为电厂核心装备,其制造装配与检修精度正面临前所未有的挑战。汽轮机结构庞大、内部遮挡严重、测量空间跨越十余米,传统测量手段难以兼顾高精度与现场灵活部署。 海克斯康Leica绝对激光跟踪仪,专为大尺寸精密测量设计,以微米级精度、大空间测量能力与全面测量手段,为汽轮机从研发验证到现场安装检修的全流程提供可靠的精密测量解决方案,赋能能
随着“双碳”目标下能源装备向高参数、大容量、长寿命方向加速演进,汽轮机作为电厂核心装备,其制造装配与检修精度正面临前所未有的挑战。汽轮机结构庞大、内部遮挡严重、测量空间跨越十余米,传统测量手段难以兼顾高精度与现场灵活部署。
海克斯康Leica绝对激光跟踪仪,专为大尺寸精密测量设计,以微米级精度、大空间测量能力与全面测量手段,为汽轮机从研发验证到现场安装检修的全流程提供可靠的精密测量解决方案,赋能能源产业升级。
精密测量:汽轮机从研发到运维的精度底线
汽轮机是发电厂的核心动力设备,大型机组轴系长达上百米,单转子重上百吨,内部布满隔板、汽封和叶片,其关键部件的质量以及相对位置关系直接决定机组安全与效率。这种“大尺度+高精度+复杂遮挡”的组合,让传统测量手段在研发、生产、质检、安装等各个环节都面临系统性挑战。
· 研发阶段:汽轮机内部通流结构复杂,关键特征要在三维空间验证,但实物试装周期长、成本高,转子挠度靠理论计算又容易产生偏差,传统方法已无法满足研发验证的精度需求
· 生产质检阶段:通流间隙和汽封间隙需要严格控制,否则容易导致漏汽、效率下降等情况发生,可是间隙往往要拆缸、吊转子才能测,测得的状态和实际运行状态不一致,长期依赖操作人员的经验
· 现场安装与检修阶段:传统拉钢丝测量误差逐级放大,在上百米长的轴系上很难保证对中精度;检修阶段中内部遮挡严重,隐蔽特征难以复测,关键尺寸状态难以量化评估
全流程环节一旦出问题,轻则机组效率降低,重则振动超标、设备磨损甚至被迫停机。
研发验证:以数字装配替代实物试装
汽轮机研发阶段,设计模型能否顺利转化为实物,过去主要靠实物试装和经验判断,周期长、成本高。Leica绝对跟踪仪凭借最大320m范围的大空间测量能力、微米级精度和现场便携部署优势,可直接对转子挠度进行高精度实测,替代传统间接计算,数据更可靠。它还能在非安装状态下分别扫描转子和定子,提前计算汽封间隙,设计验证不再受装配进度制约。
借助T-Probe手持测头或AS1蓝光扫描仪,搭配转站技术进行多站点测量,激光跟踪仪可快速获取各部件三维数据,在SA专业测量软件中完成数字装配分析,在物理装配前判定装配质量,优化调度,减少返工。
生产质控:全实缸无转子通流间隙测量
在汽轮机生产制造环节,Leica绝对跟踪仪不仅广泛应用于各类零部件的质检,还可实现对汽缸合缸、转子未装状态下的精密测量。通过精确获取隔板、汽封体等关键部件的三维坐标,为最终运行状态下通流间隙的精确评估提供可靠依据,消除解体态与运行态的几何差异,使缸体与转子可独立交付,显著压缩总装周期。基于其大尺寸现场测量能力,设备兼容靶球测量、手持测头触测、手持扫描仪等上百种附件,不仅能实现隔板数字化找中,还可借助T-Probe手持测头完成隐藏点测量,精确采集汽封齿间隙等深孔、沟槽特征,搭配SA专业计量软件完成全尺寸检测和形位公差分析。
凭借IP54防护等级、电池供电、WiFi无线数据传输、PowerLock断光续接、最大测量直径320m、超宽工作温度范围等特性,Leica激光跟踪仪可在各种现场环境实现超大尺寸精密测量,全面解决汽轮机生产制造环节的质检难题。Leica AT960搭配AS1扫描仪可借助机器人自动化技术组成柔性自动化扫描方案,Leica ATS800、ATS600等机型还可借助直接扫描功能轻松实现自动化检测,满足各种零部件生产制造的在线、离线检测需求。
从轴系对中到现场复测: 激光跟踪仪守护安装精度
在汽轮机现场安装调试阶段,Leica绝对跟踪仪主要解决大尺度轴系对中、轴承箱抽真空下沉量、发电机气隙等测量难题。传统拉钢丝法受钢丝挠度和风力干扰,误差逐级放大;Leica激光跟踪仪大尺寸测量方案以统一三维控制网替代逐级传递的尺寸链,一次建立基准轴线,后续隔板套、汽封体、缸套中心线均直接相对基准计算,有效消除误差,提高安装精度,减少吊装次数,缩短工期。
Leica激光跟踪仪凭借优异的高精度现场测量性能,在后续检修阶段还可对轴系对中、通流间隙、隔板找中等关键状态进行复测,并借助T-Probe等附件采集汽封齿间隙等隐蔽特征,为修复和复装提供量化依据。
未来,海克斯康将持续深耕精密测量技术,为汽轮机及能源装备行业提供更完善的质量解决方案,助力客户提升品质竞争力,赋能能源产业升级。